 NL

Een pompwaaier die geschikt is voor procesvloeistof van 90 °C valt binnen zes maanden uit. Een connector overleeft de montage, maar vervormt de eerste keer dat het bord een loodvrije reflow-piek van 260 °C passeert. Een klepplaat verwerkt de chemicaliën fijn bij kamertemperatuur, maar niet bij 180 °C bij continu gebruik. Alle drie de storingen hebben dezelfde hoofdoorzaak: de materiaalspecificatie kwam niet overeen met het werkelijke operationele venster.
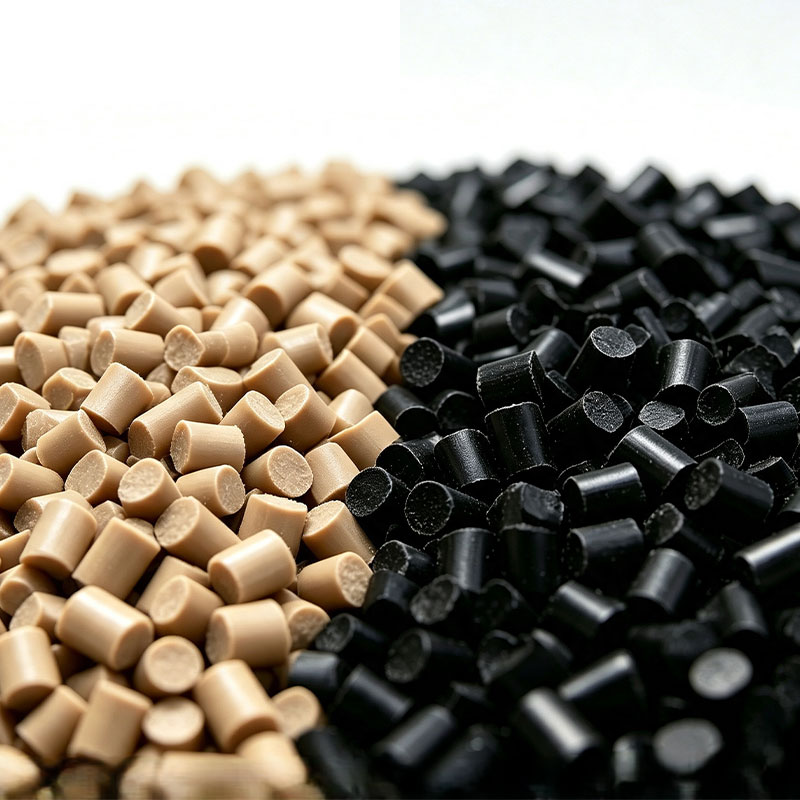
PPS-kunststofkorrels dichten dat gat. Polyfenyleensulfide is een semi-kristallijn technisch thermoplastisch materiaal voor hoge temperaturen met een smeltpunt van bijna 280 °C en een continue gebruikstemperatuur van 200–220 °C in de meeste kwaliteiten. De para-fenyleen- en zwavelruggengraat zijn stijf, thermisch stabiel en inherent vlamvertragend, zodat de meeste PPS-kwaliteiten UL94 V-0 bereiken zonder een speciaal additievenpakket.
In dit artikel wordt uitgelegd wat PPS-pellets opleveren, hoe versterking hun gedrag verandert, waar ze economisch zinvol zijn en hoe u een aangepaste kwaliteit kunt opgeven zonder te raden.
Wat maakt dat PPS-pellets zich onderscheiden van de technische kunststoffen
PPS bevindt zich tussen gewone thermoplasten en superpolymeren. Het biedt meer hittebestendigheid dan nylon of PBT, een bredere chemische bestendigheid dan de meeste semikristallijne polymeren en veel lagere kosten dan PEEK. Die positionering maakt het tot het standaardantwoord voor onderdelen die bij 180–220 °C moeten werken zonder kruip of degradatie.
De ketenstructuur verklaart het gedrag. Zwavelatomen verbinden para-fenyleenringen tot een stijve ruggengraat die zich samenvoegt tot een strak geordende kristalfase. Het resultaat is een reeks cijfers waarop ontwerpingenieurs kunnen vertrouwen:
| Eigendom | Typische waarde | Waarom het ertoe doet |
|---|---|---|
| Dichtheid | 1,35 g/cm³ | Lichtgewicht vergeleken met gegoten metaal |
| Smeltpunt | 280 °C | Breed verwerkings- en servicevenster |
| Continue bedrijfstemperatuur | 200–220 °C | Warme omgevingen zonder krachtverlies |
| Warmteafbuigingstemperatuur (1,82 MPa) | 135 °C ongemodificeerd; tot 260 °C glasversterkt | Draagvermogen bij verhoogde temperatuur |
| Wateropname (24 uur) | < 0,05% | Dimensionale stabiliteit bij vochtige omstandigheden |
| Ontvlambaarheid | UL94 V-0, inherent | Geen vlamvertragende additieven nodig |
| Chemische resistentie | Bestand tegen zuren, basen, brandstoffen en oplosmiddelen | Betrouwbaar in agressieve media |
Een lage vochtopname is een van de meest praktische details. Nylon- en polyesteronderdelen absorberen water en veranderen van afmeting; PPS niet. Precisievormers gebruiken daarom PPS-pellets voor behuizingen, spoelen en sensorlichamen die nauwe toleranties moeten behouden vanwege vochtigheid en thermische cycli.
Als uw onderdeel nog geen vulsysteem nodig heeft, is de standaardhars het natuurlijke uitgangspunt:
 Standaard polyfenyleensulfide PPS-hars voor toepassingen bij hoge temperaturen Deze basis-PPS-hars biedt uitstekende hitte- en chemische weerstand, maar de broosheid ervan beperkt het structurele gebruik. Het is het natuurlijke uitgangspunt als uw onderdeel geen vulsysteem nodig heeft. Bekijk Product →
Gewijzigde PPS-kwaliteiten: stem de formulering af op het werkingspunt
Ongemodificeerde PPS is stijf maar broos. De gekerfde slagsterkte is laag, dus structurele onderdelen moeten worden aangepast. Glasvezel verhoogt de stijfheid, sterkte en kruipweerstand; PTFE vermindert wrijving en slijtage; koolstofvezel voegt geleidbaarheid en stijfheid toe; minerale vulstoffen verbeteren de maatvastheid en verminderen flits. Kiezen voor een soort betekent dat u het werkingspunt van uw onderdeel koppelt aan het juiste vulsysteem.
Hoge hitte, hoge stijfheid
Glasversterkte kwaliteiten zoals PPS-GF45 zorgen ervoor dat de warmteafbuigingstemperatuur richting 260 °C gaat. Kies voor pomphuizen, waaiers en constructiedelen in de buurt van warmtebronnen.
Wrijving en slijtage
PPS-GF30-PTFE-verbindingen verlagen de wrijvingscoëfficiënt en zijn bestand tegen schurende slijtage. Kies voor bussen, klepzittingen en schuifmechanismen.
Dimensionale precisie
Mineraal- of hybridegevulde PPS vermindert kromtrekken en krimpen. Kies voor behuizingen en frames die nauwe toleranties over grote oppervlakken moeten aanhouden.
Geleidend of antistatisch
Met koolstofvezel versterkte PPS zorgt voor elektrische geleidbaarheid en statische dissipatie. Kies waar elektrostatische ontlading of afscherming een risico is.
Brede chemische aanval
Lineair PPS met een hoog molecuulgewicht is bestand tegen oliën, brandstoffen, zuren en oplosmiddelen. Kies voor continue chemische blootstelling boven 150 °C.
Precisiegieten met weinig flits
Vertakte of uitgeharde PPS vloeit gemakkelijk in dunne secties met minder bramen. Kies voor dichte elektronische componenten met meerdere holtes.
De bovenstaande lijst is niet uitputtend. Een compounder kan vulstoffen combineren, het vezelgehalte aanpassen en de basishars afstemmen. Voordat u een cijfer vastlegt, vergelijkt u de gegevensbladen met uw eigen testomstandigheden. Een praktische set criteria voor het evalueren van een PPS-verbinding helpt u de claims te filteren die er toe doen.
Voor toepassingen die hitte, blootstelling aan chemicaliën en glijcontact combineren, is PTFE-gemodificeerde PPS een beproefde route. Typische toepassingen zijn lagerkooien, klepzittingen en pompschoepen waarbij drooglopend materiaal het bijpassende metalen oppervlak niet mag beschadigen. De productieklare optie voor dit profiel is:
 PPS GF30 PTFE slijtvaste vlamvertragende composietpellets Deze kwaliteit combineert 30% glasvezel met PTFE-smering, wat zorgt voor hoge sterkte en zelfsmerende eigenschappen. Het is geschikt voor drooglopende componenten zoals lagers en klepzittingen die worden blootgesteld aan hitte en chemicaliën. Bekijk Product →
Waar PPS-pellets werken in echte componenten
Automobiel
Motorregelsensoren, brandstofsysteemcomponenten, E-pomponderdelen en LED-koplampbehuizingen zijn allemaal afhankelijk van PPS. Het is bestand tegen hete motorolie, koelvloeistof en brandstoffen, behoudt zijn afmetingen over een breed temperatuurbereik en overleeft trillingen zonder spanningsscheuren.
Elektriciteit en elektronica
Connectoren, relaissokkels, spoelen en sensorbehuizingen zien loodvrij soldeer terugvloeien bij pieken van 260 °C. PPS is bestand tegen deze schommelingen, terwijl de inherente vlamvertraging en lage ontgassing voldoen aan de UL- en elektrische vereisten voor auto's.
Industriële en chemische verwerking
Pompwaaiers, klepplaten, compressoronderdelen en filtercomponenten brengen hun levensduur door in contact met agressieve media. Glasversterkt PPS behoudt zijn stijfheid waar gewone thermoplastische materialen zacht worden, en de lage kruip zorgt ervoor dat afdichtingsoppervlakken na verloop van tijd vlak blijven.
Voor structurele onderdelen met hoge temperaturen waarbij de stijfheid boven 200 °C moet overleven, is de kwaliteit die we het vaakst specificeren:
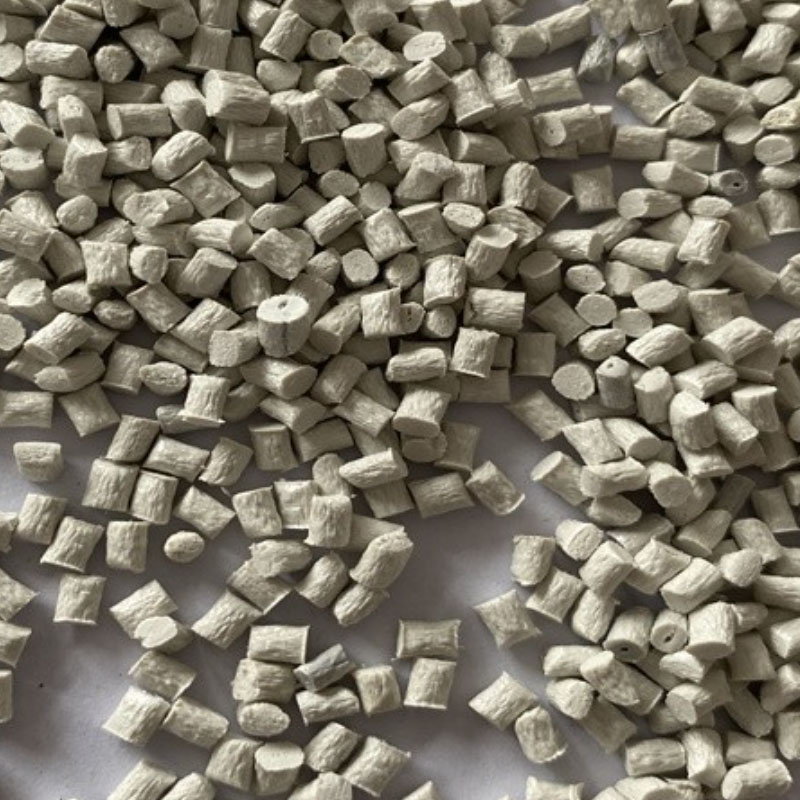 PPS GF45 Plastic pellets met hoge stijfheid en hoge temperaturen Deze kwaliteit is versterkt met 45% glasvezel en levert uitzonderlijke stijfheid en maatvastheid boven 200°C. Het is gespecificeerd voor structurele onderdelen in auto- en elektrische toepassingen die duurzame prestaties vereisen. Bekijk Product →
Hoe een aangepaste PPS-pellet van concept naar productie gaat
Standaardkwaliteiten dekken vele toepassingen, maar sommige projecten hebben een op maat gemaakt vastgoedvenster nodig. Dat is waar een gemodificeerde kunststofmenger waarde toevoegt. De onderstaande workflow is degene die we volgen Lisu-composietmaterialen , en het werkt als sjabloon voor elke koper.
- 1
Definieer het bedieningsvenster
Documenteer mechanische belastingen, temperatuurprofiel, chemische media, elektrische vereisten, beoogde levensduur en de certificeringen waaraan het onderdeel moet voldoen, zoals UL of IATF 16949.
- 2
Ontwikkel de formulering
Selecteer het basis-PPS-harstype, het vultype en de lading, en eventuele functionele additieven. Een samensteller kan de formule herhalen totdat de laboratoriumresultaten overeenkomen met uw doelwaarden.
- 3
Voer pilot-compound- en vormproeven uit
Produceer een kleine testpartij, vorm de werkelijke onderdelen en verifieer de maatvastheid, laslijnsterkte, oppervlaktekwaliteit en verouderingsgedrag onder realistische omstandigheden.
- 4
Kwalificeer batches en stel de levering veilig
Maak overeenstemming over de testcriteria per batch, bevestig de consistentie van partij tot partij en zorg voor stabiele doorlooptijden, verpakking en documentatie voordat de productie wordt opgeschaald.
Het principe is eenvoudig: definieer de faalwijze die u moet vermijden, spreek meetbare testcriteria af en kwalificeer de pellet op echte gereedschappen voordat u opschaalt. Die discipline voorkomt de meeste veldfouten voordat ze beginnen.
Veelgestelde vragen
Wat is het verschil tussen PPS- en PEEK-pellets?
PEEK werkt bij hogere continue temperaturen, vaak boven 250 °C, en biedt een betere taaiheid en weerstand tegen vermoeidheid, maar kost aanzienlijk meer. PPS is de voordeligere keuze bij hoge temperaturen voor continu gebruik bij 180–220 °C, terwijl het nog steeds een uitstekende chemische bestendigheid biedt.
Kunnen PPS-giet- en uitloperschroot hergebruikt worden?
In veel gevallen wel. Omdat de PPS-ruggengraat bestand is tegen degradatie van het molecuulgewicht tijdens het vormen, kan opnieuw gemalen aanspuit- en runnermateriaal in een gecontroleerde verhouding tot nieuwe pellets worden gemengd. Bevestig het aanvaardbare maalgoedpercentage bij uw menger om broosheid of verontreiniging na herhaalde thermische geschiedenissen te voorkomen.
Wat is het verschil tussen lineaire en uitgeharde PPS?
Lineaire PPS heeft een hogere mechanische sterkte, taaiheid en rek, en daarom heeft het de voorkeur voor structurele onderdelen. Uitgehard of verknoopt PPS vloeit beter en produceert minder flits in mallen met dunne wanden en mallen met meerdere holtes, maar het is brosser en minder geschikt voor dragende ontwerpen.
Hoe moeten PPS-pellets vóór het spuitgieten worden gedroogd?
Een typische praktijk is het drogen bij 130–150 °C gedurende 3 à 4 uur totdat het vochtgehalte onder de 0,02% daalt. De smelttemperatuur varieert gewoonlijk van 300 tot 340 °C, en de oppervlaktetemperatuur van de mal van 130 tot 160 °C, om voldoende kristalliniteit en een consistente oppervlakteafwerking te bereiken. Volg altijd het technische gegevensblad dat bij uw specifieke kwaliteit is geleverd.